B1类汽缸盖模具 锌铸造与精密压铸制造的核心技术解析
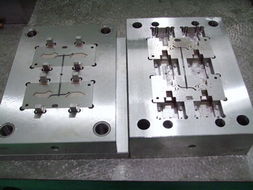
在汽车零部件制造领域,B1类汽缸盖模具代表着高精度、高复杂度的压铸工艺水准。这类模具主要用于生产汽车发动机汽缸盖,其质量直接决定了发动机的密封性、散热性和整体性能。而锌铸造与精密压铸制造的结合,更是为B1类汽缸盖模具带来了独特的优势与挑战。
一、B1类汽缸盖模具的技术特点
B1类汽缸盖通常指结构复杂、壁厚不均、内部油路与水路交错的中小型汽缸盖。这类模具需要具备高耐热性、高耐磨性和优异的尺寸稳定性。由于汽缸盖在工作时需承受高温高压燃气的反复冲击,因此模具的设计必须充分考虑金属液的流动性和冷却梯度。
精密压铸制造要求模具型腔的尺寸公差控制在±0.01mm以内,表面粗糙度达到Ra0.4以下。这对于模具钢材的选择、热处理工艺以及电火花加工、慢走丝线切割等精密加工环节提出了严苛要求。
二、锌铸造在B1类汽缸盖模具中的应用
传统汽缸盖多采用铝合金压铸,但锌合金因其优异的铸造性能,在各类精密模具制造中同样占有一席之地。事实上,锌铸造在这里有两层含义:一是利用锌合金制造模具的某些镶件或辅助部件;二是锌合金本身也可用于小型汽缸盖或原型验证件的生产。
锌合金的熔点低(约380~420℃),流动性好,能够完美复制模具型腔的细微特征。在B1类汽缸盖模具的试模阶段,常采用锌合金进行低压铸造或重力铸造,以快速验证模具流道系统和排气设计的合理性。锌铸件尺寸精度高,可直接用于功能性测试,大幅缩短开发周期。
三、精密压铸制造的关键工艺环节
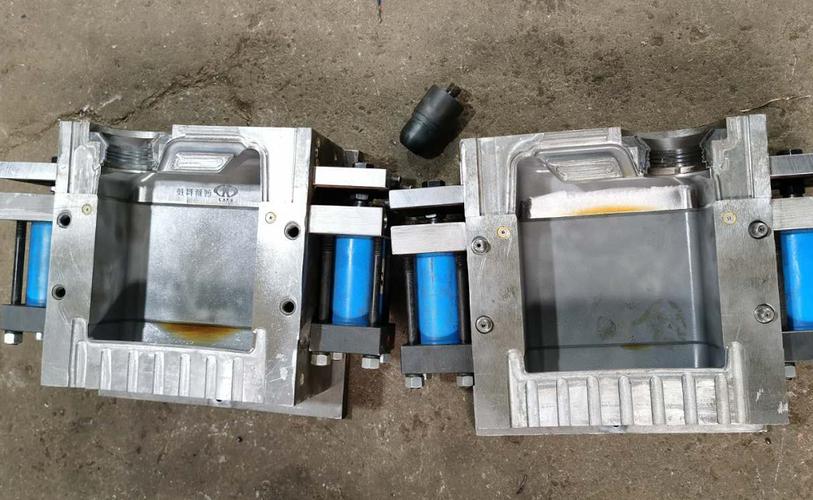
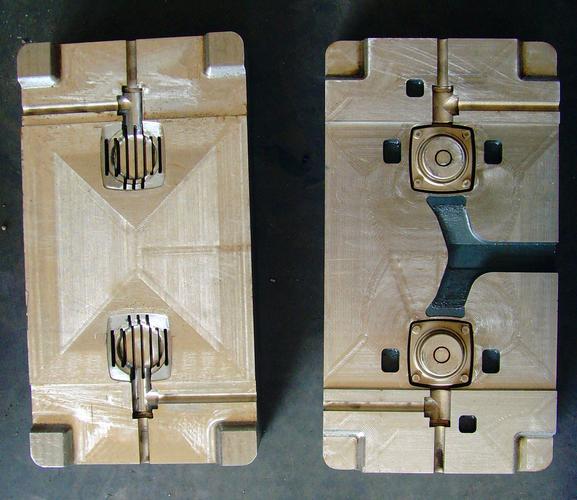
- 模具设计:采用模流分析软件(如MAGMA、FLOW-3D)模拟锌液或铝液的充填过程,优化浇口位置、渣包布局和冷却水道。B1类汽缸盖的模具通常需要设计多个抽芯机构,以成型进排气道、火花塞孔等复杂特征。
- 模具材料与热处理:常用材料为SKD61、H13等热作模具钢。通过真空淬火和三次回火,将硬度控制在HRC48~52,同时保证足够的韧性。对于锌铸造用模具,因工作温度较低,可适当降低硬度要求至HRC45~48,以提高抗龟裂性能。
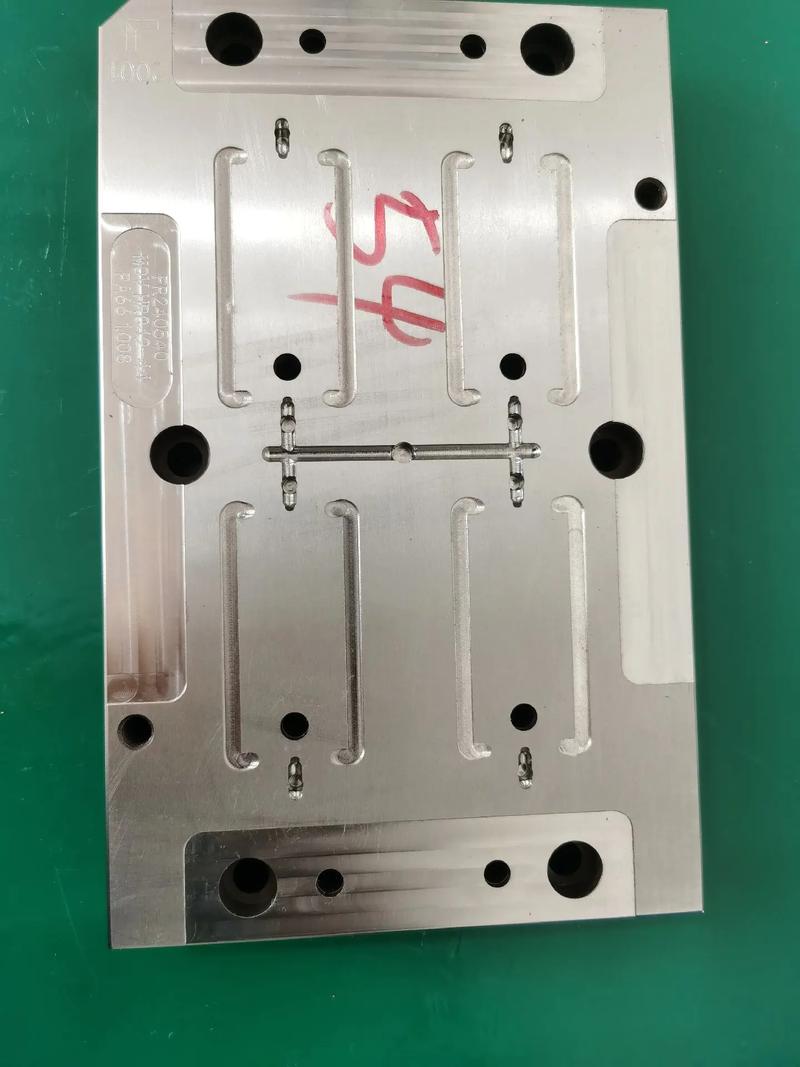
- 精密加工:高速加工中心配合PCD刀具实现型面精加工;慢走丝切割用于镶件配合面;镜面放电加工用于局部精细纹理。所有模板的平行度、垂直度需达到0.005mm/100mm。
- 表面处理:对锌铸造型腔进行氮化或PVD涂层处理,可显著延长模具寿命。氮化层深度控制在0.1~0.15mm,表面硬度可达HV1000以上。
- 试模与修正:采用锌合金进行试模(类似“锌基快速试模法”),能够快速发现填充不良、气孔、缩松等缺陷。根据试模结果修模,再将工艺参数移植到铝合金压铸生产中。
四、锌铸造与精密压铸的协同优势
采用锌合金进行B1类汽缸盖模具的初期验证,具有以下显著优点:
- 低熔点:锌合金熔化温度远低于铝合金,减少模具热疲劳,延长模具试用寿命。
- 高流动性:可成型0.5mm以下的薄壁特征,完美呈现汽缸盖散热片的细节。
- 尺寸稳定:锌铸件收缩率小(约0.4%~0.7%),易于预测模具放缩率。
- 经济高效:锌合金可反复回用,试模成本仅为铝合金试模的60%左右。
因此,将锌铸造与精密压铸制造结合,形成“锌合金试模+铝合金量产”的工艺路线,已成为B1类汽缸盖模具开发的主流模式。
五、质量控制与检测标准
B1类汽缸盖模具出厂前需通过以下检测:
- 三坐标测量(CMM)全尺寸检测,关键尺寸CPK≥1.33;
- 工业CT扫描内部冷却水道,确保无堵塞、无泄漏;
- 锌合金试模件进行气密性试验(0.3MPa保压30秒无泄漏);
- 模具表面进行渗透探伤,无裂纹、无砂眼;
- 连续压铸5000模次后,检查型腔磨损量,要求单边<0.03mm。
六、未来发展趋势
随着新能源汽车对轻量化与热管理要求的提升,B1类汽缸盖模具正朝着随形冷却水道、3D打印镶件、智能温控系统方向发展。锌铸造则在高精度仿形验证和微特征成型方面继续发挥不可替代的作用。真空压铸与半固态压铸技术的引入,将进一步降低汽缸盖内部气孔率,使其满足更高等级的密封要求。
B1类汽缸盖模具的锌铸造与精密压铸制造,是集材料学、精密加工与工艺创新于一体的综合技术。只有深入理解锌合金与铝合金的凝固特性差异,精确控制模具热平衡,才能制造出寿命长、精度高的压铸模具,为汽车发动机核心零部件的质量保驾护航。
如若转载,请注明出处:http://www.sdyitie.com/product/52.html
更新时间:2026-10-05 11:16:34